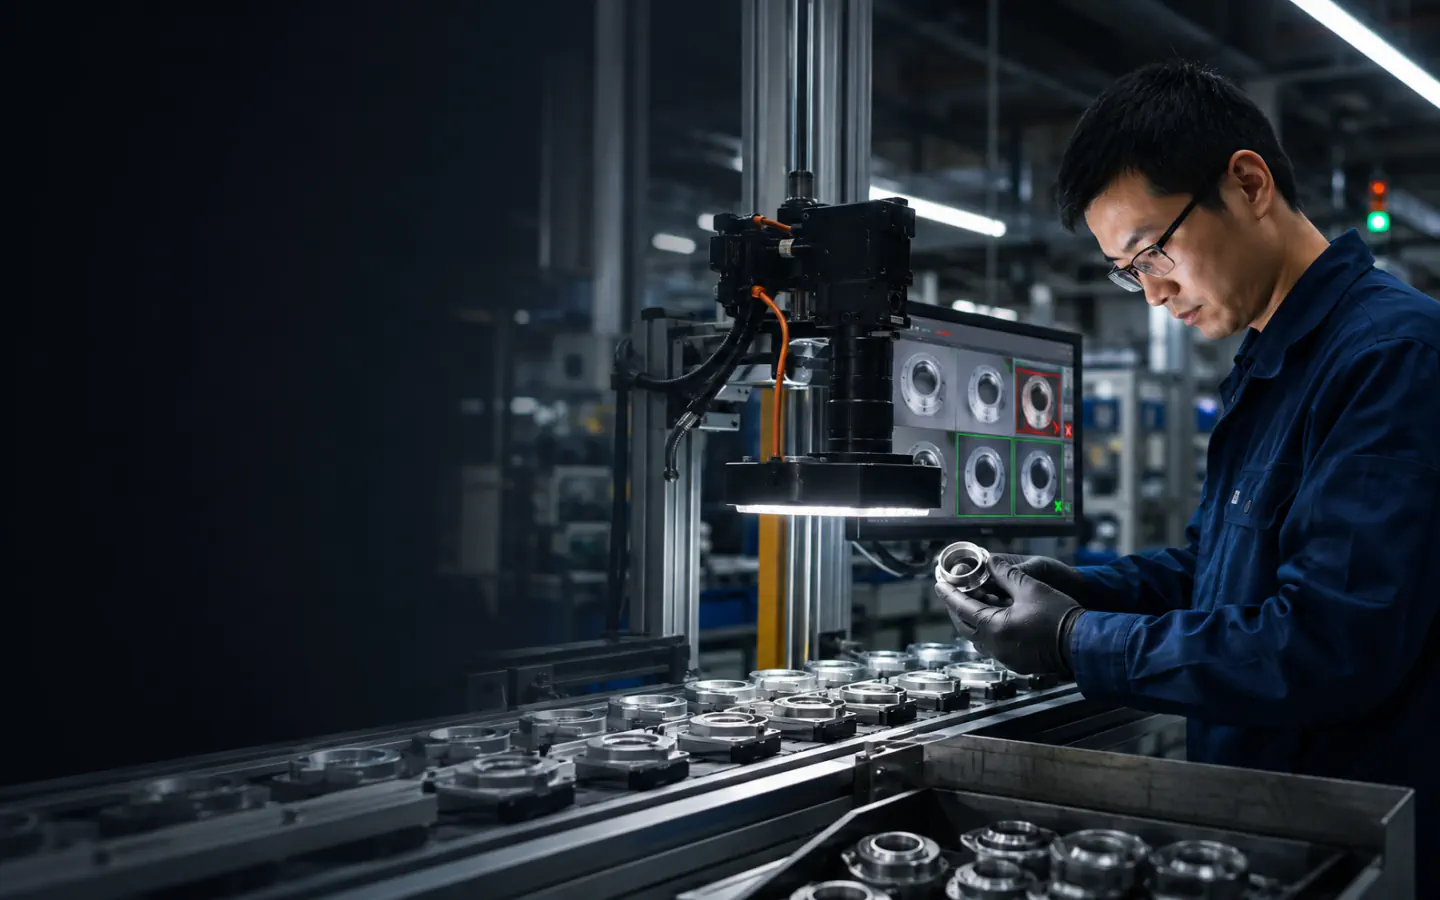
工业视觉项目的难点不只是模型,而是让现场图像稳定、结果可用
先准备正常品、缺陷品和争议边界品,以及判定规范、节拍和安装位置。缺陷需要在不同批次、光照与姿态下稳定可见;质量人员对同一样本有分歧时,先统一标准再标注。
图像质量不稳定
反光、遮挡、产品位置偏移或背景变化会让实验室模型在现场失效。
用实物验证视野、最小缺陷、快门、照明与工装。反光表面测试入射角,透明材料评估背光;不可见内伤不能承诺靠普通外观相机检出。
缺陷样本不足
真实缺陷数量少、类型变化快,训练数据往往只覆盖正常品。
收集正常纹理、供应商差异及稀有缺陷,比较规则、监督学习或异常检测。姿态、遮挡和分辨率不满足时先改工装,不把光学缺陷留给模型补救。
节拍与算力难平衡
生产节拍、分辨率、相机数量和模型复杂度会直接影响响应时间。
在边缘主机或工控机进行实测,按工位选择检测窗口、推理策略和硬件配置。
结果没有进入质量流程
只显示检测画面,无法驱动拦截、复核、返工或质量追溯。
将检测结果、图片、规则版本和人工结论写入PLC、MES或质量系统的处置流程。
从工位成像到质量闭环的工业视觉数据链路
现场相机获取稳定图像,边缘设备执行识别与规则判断,产线和业务系统接收可执行结果,质量团队保留样本、复核和追溯依据。
- 01
成像与触发层
工业相机、镜头、光源、传感器、编码器和工位触发信号。
- 02
边缘识别层
图像预处理、缺陷/OCR/条码识别、置信度判断和结果缓存。
- 03
产线处置层
向PLC、机械执行机构或操作终端输出放行、拦截、提示和复核信号。
- 04
质量追溯层
保存结果、关键图片、产品标识、规则版本、人工复核和统计分析。
围绕检测准确性、现场稳定性和质量闭环建设
每个工位先明确检测对象、允许误差和处置动作,再确定模型、硬件和系统接口。
外观与缺陷检测
按定义与样本验证划伤、缺件、错装或污渍,分别记录各类漏检与误剔。尺寸计量还需要标定与测量系统验证,识别框不能替代可靠测量。
OCR与条码核验
读取字符、批次、二维码和条码,并与订单、工艺或产品规则进行匹配。
边缘推理与节拍控制
按触发、曝光、传输、推理、PLC 通信和执行器分配节拍预算,在连续来料、温升与后台写盘时测试高分位延迟;无效图像和超时不能默认良品。
PLC与设备联动
以工件 ID 绑定检测结果与剔除位置,验证连件、加减速和重启后的队列。剔除机构异常时进入约定复检或隔离流程,控制联锁由现场设备方确认。
样本与模型迭代
保留独立测试批次和基准样本。换料、光源衰减、镜头污染与工装偏移先核查现场条件;新模型经批准后发布,不直接在线自学习改变生产判定。
质量数据追溯
按产品、工位、时间、批次和规则版本留存检测依据,支持质量分析和复盘。
相机、光源和边缘设备需要围绕工位一起评估
实际选型取决于被测尺寸、缺陷尺度、节拍、安装空间、环境光和现有控制设备。
工业相机与镜头
根据视野、分辨率、工作距离和运动速度选择成像方案。
光源与工位治具
通过背光、环形光、条形光或定向光降低反光、阴影和位置波动。
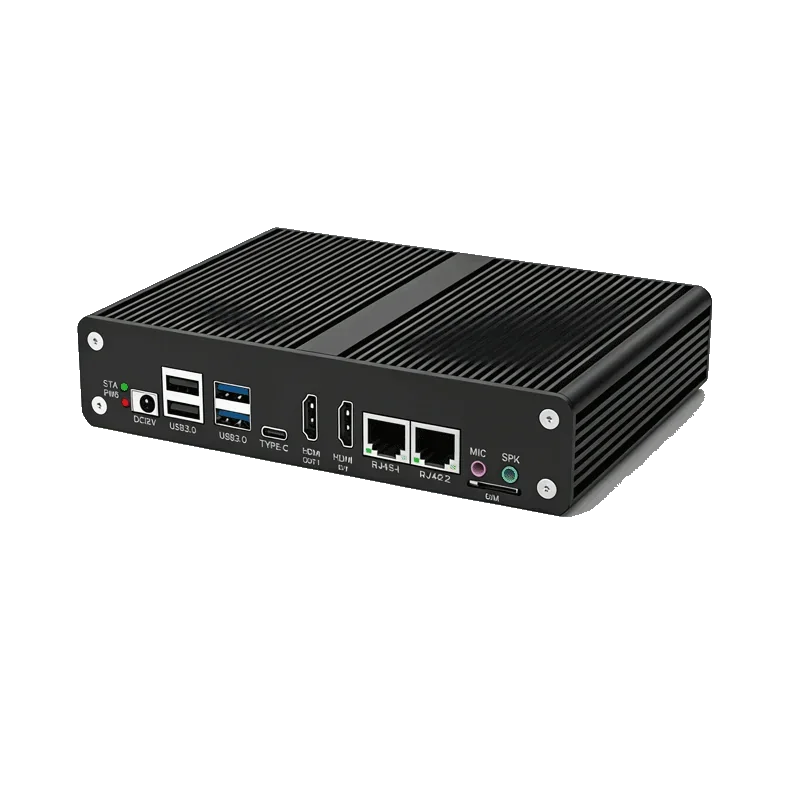
边缘AI主机
承载图像采集、模型推理、结果缓存、设备通信和远程运维。
产线控制接口
通过IO、串口、以太网或工业协议与PLC、分拣和提示设备协同。
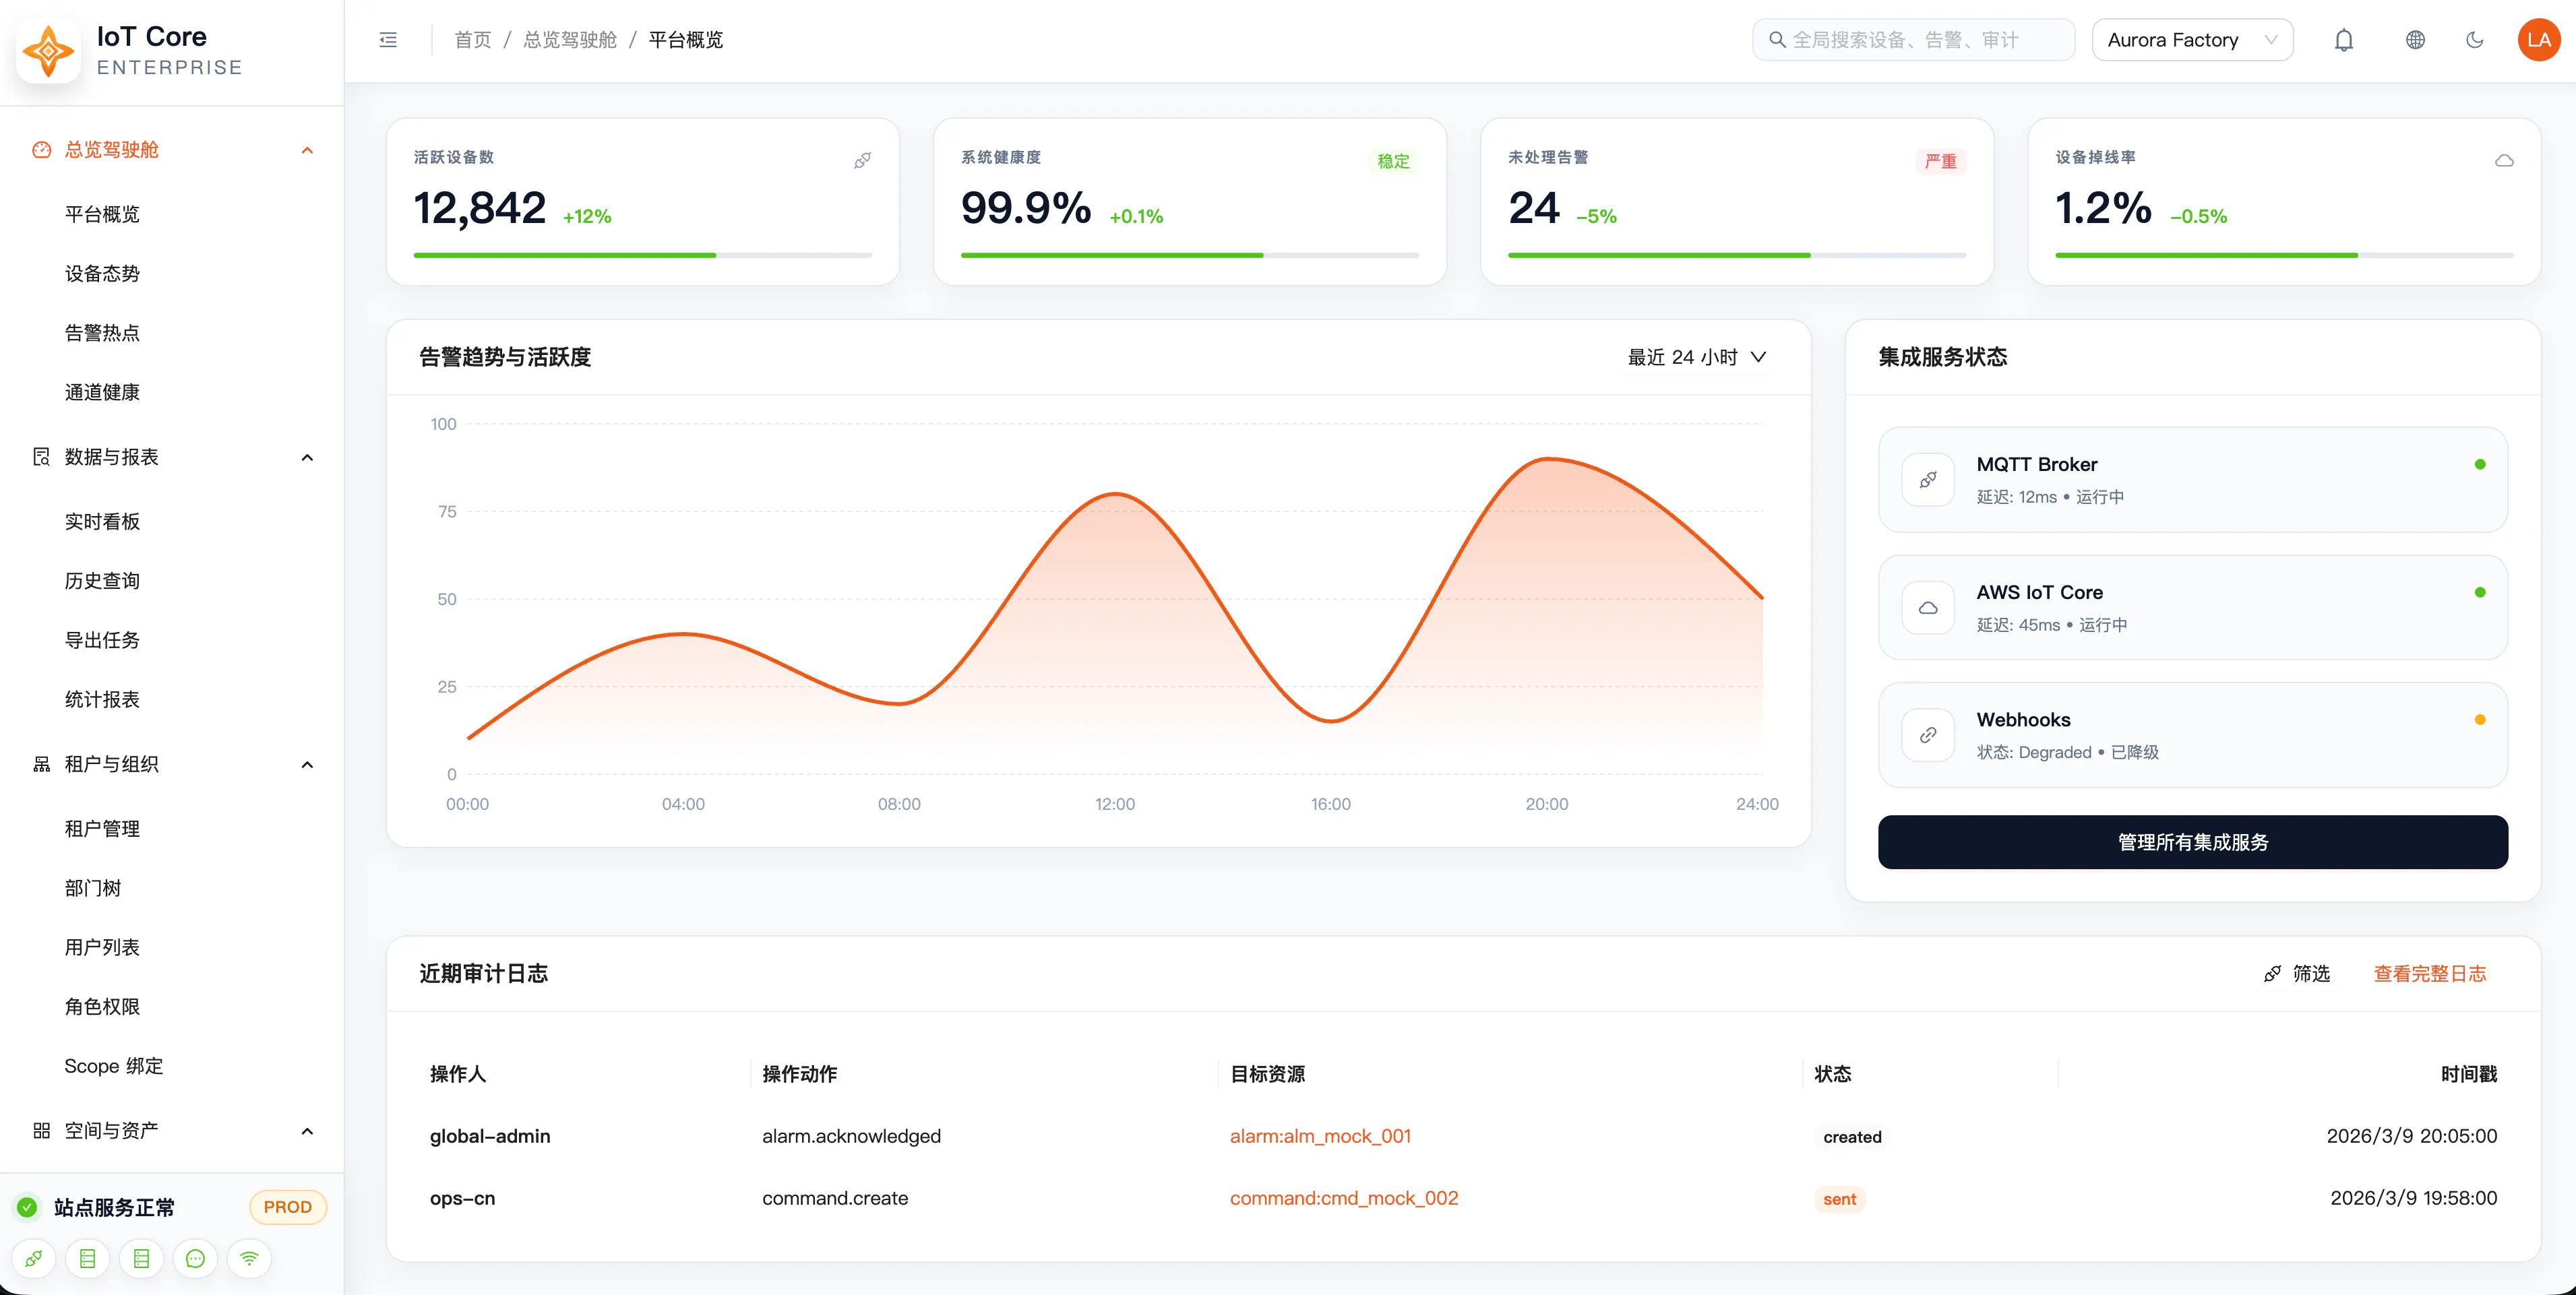
质量数据平台
统一展示检测记录、异常图片、复核结果、趋势和导出报表。
适合质量规则可定义、需要稳定重复判断的工序
能否落地取决于工位能否稳定成像、异常是否可定义,以及检测结果是否有明确业务动作。
零部件外观检测
对表面、边缘、孔位、装配状态和标识进行持续检查。
包装与标签核验
核对包装完整性、标签内容、条码、批次和装箱状态。
工序防错与装配确认
确认零件到位、颜色型号匹配、工序动作或工具使用结果。
仪表与读数识别
识别仪表、屏幕、铭牌和设备状态,为巡检或测试流程自动记录数据。
让检测结果进入复核、追溯和质量改进闭环
检测口径更一致
将可定义的外观、字符和装配规则转化为稳定的机器判断与人工复核依据。
异常能够及时处置
识别结果可连接拦截、提示、复核和返工流程,而不是停留在单独屏幕。
质量记录可追溯
按产品和工位保留结果、关键图像和规则版本,支持后续分析与争议复核。
模型可持续改进
用现场异常、复核结论和版本评测持续优化检测范围与可靠性。
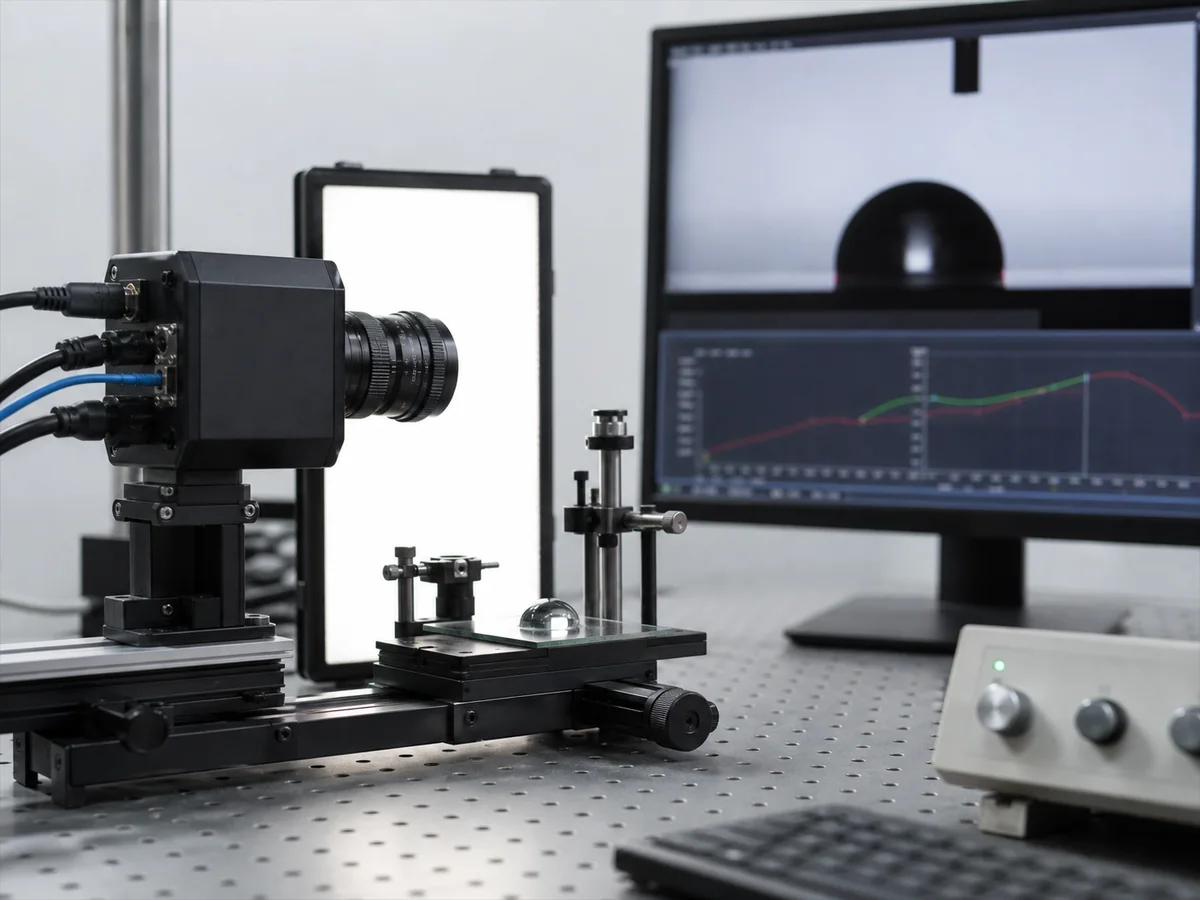
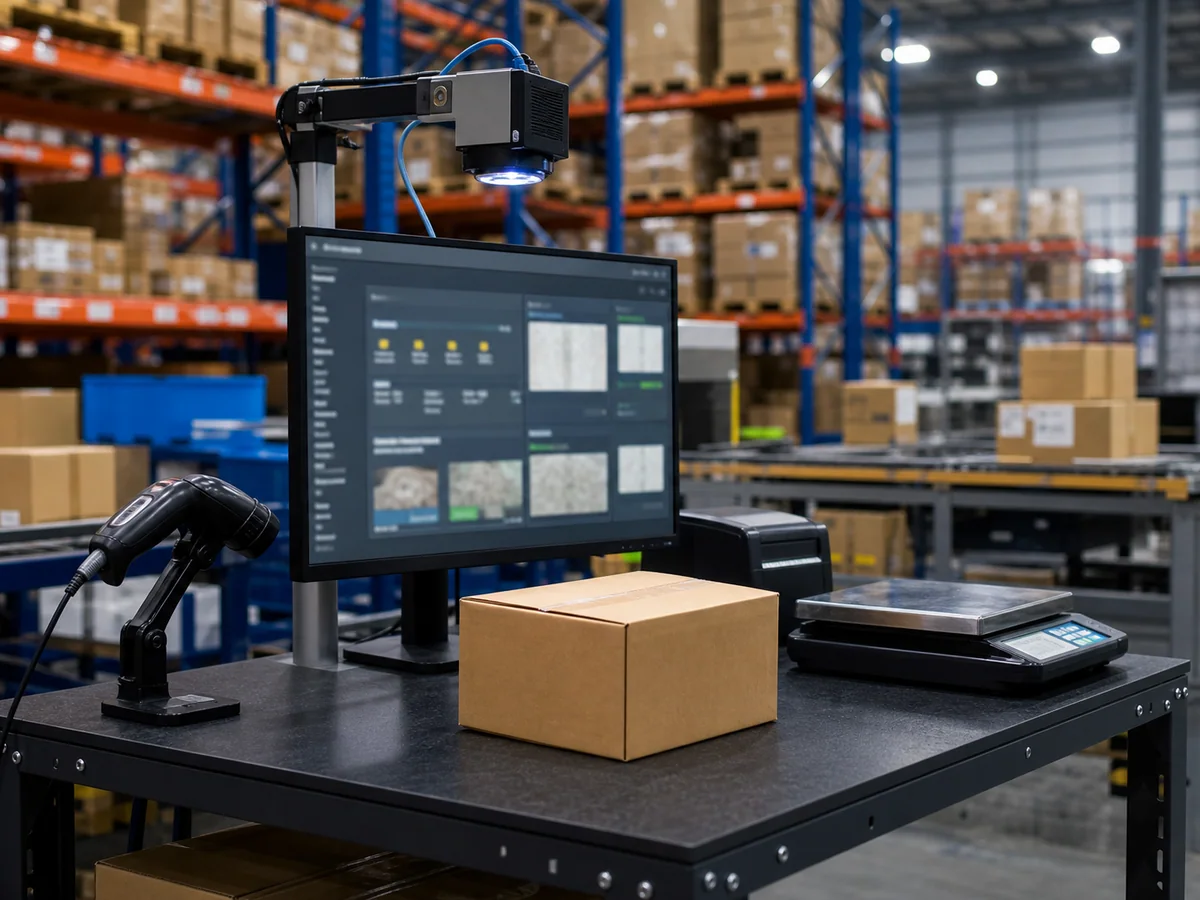
工业相机案例、仓储识别方案与图像服务
从成像条件、边缘推理和业务联动理解不同场景的实施重点。
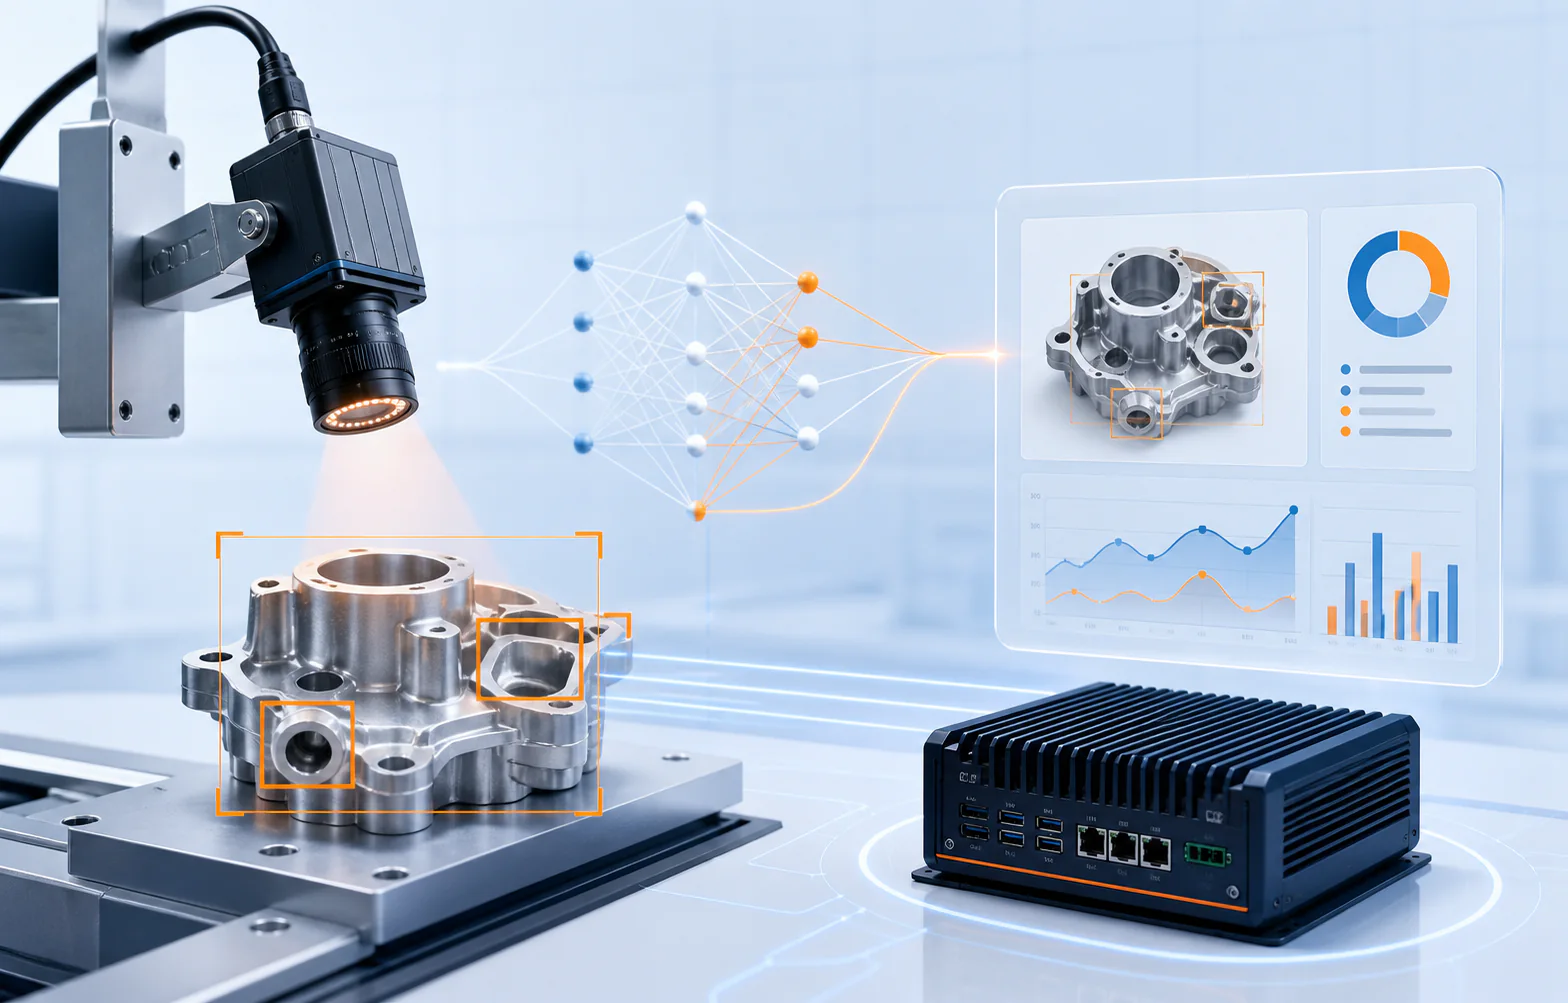
从工位成像与样本验证开始
先验证光源、相机、节拍和缺陷定义,再连接 PLC、MES 与质量流程。
- 01
工位与质量规则盘点
客户提供实物、质量规范、节拍、安装空间与环境变化。工装改造、PLC/MES 接口、数据标注、计量测试及生产停线分别确认责任与费用。
- 02
成像与样本验证
交付成像方案、样本要求与不可检边界。若光学或质量标准仍未通过,先调整工装或检测方法,不提前承诺整线指标。
- 03
边缘识别PoC
冻结跨批次独立测试集,输出按类别的统计、失败样本和时延记录;原图、标注与工艺资料按约定授权、存储与交接,通过试点再确认扩展投入。
- 04
产线与质量系统联调
连接PLC、提示或拦截设备,以及MES、质量和追溯系统。
- 05
试运行与模型迭代
交付采集与推理软件、接口、模型/配方版本、光学参数和回退说明。运行中抽样复核,维护人员能区分光学与算法问题,再逐步扩大工位范围。
规则视觉、监督学习和异常检测,各自解决不同问题
同一个工位可以组合多种方法,例如先定位工件,再做尺寸测量和表面缺陷检测。选择要依据缺陷定义、样本分布和现场稳定性,不只比较模型名称。
| 方法 | 适用条件 | 需要警惕 |
|---|---|---|
| 规则与几何测量 | 定位、尺寸、轮廓或颜色关系较稳定,可通过标定、阈值和几何规则表达。 | 光照与姿态变化会影响阈值;尺寸测量还需标定和测量系统验证,不能只看像素差。 |
| 目标检测 / 分割 / 分类 | 缺陷类别清楚,有覆盖多批次、工位与变化条件的标注样本。 | 稀有缺陷、相似正常纹理和新材料可能造成漏检或误剔;识别框不是可靠的尺寸计量结果。 |
| 异常检测 | 正常样本较丰富,而缺陷种类难穷尽,希望先发现偏离正常外观的区域。 | 正常产品的批次变化也可能被判异常;异常分数不是缺陷原因,需要人工复核和阈值验证。 |
| 多工位 / 混合方案 | 单视角无法覆盖,或需要同时完成定位、字符核验、装配与外观检查。 | 相机数量、触发同步、工件追踪和维护复杂度增加,应按工序拆分验收。 |
从拍到一张图,到准确剔除对应工件
以下为单工位输送线示例。相机、光源、触发与剔除之间的对应关系比一张识别结果图更重要;每个工件都需要从采集到处置保持可追踪。
-
检测到工件,分配追踪标识
光电或编码器信号触发采集,记录工件 ID、批次、时间和位置。运动速度变化时使用适合现场的位移追踪,不把固定延时当作所有输送线的通用办法。
-
曝光与计算在时限内完成
相机、镜头、照明和治具一起保证成像;边缘计算完成定位、推理和规则判断。漏触发、相机断开、曝光失败和计算超时要输出明确异常,不能默认为良品。
-
结果交给 PLC 并核对动作
结果绑定原工件 ID。PLC 按工件位置与产线规则执行剔除,回报动作或进入复检流程;剔除机构故障、队列错位与气压不足需要报警和现场预案。
-
记录图像、判定与人工复核
保存抽样良品、缺陷和争议样本,关联模型、配方、相机参数与批次。按约定将结果写入 MES/QMS;人工纠错进入受控训练数据池,不直接在线自学习改变生产模型。
技术依据:Basler 触发采集与时序说明
不要只签一个“准确率”,要分别约定漏检与误剔
良品占比高时,整体准确率可能掩盖缺陷漏检。业务首先应明确漏出不良品的代价、误剔造成的损耗,以及争议品由谁复核。
| 指标与证据 | 计算或验证方法 | 验收时必须附带的条件 |
|---|---|---|
| 漏检率 | 真实不良品中被判为良品的数量 ÷ 真实不良品数量。 | 按缺陷类别、尺寸与批次分别统计;分母很小时不能推断极低漏检率。 |
| 误剔率 | 真实良品中被判为不良的数量 ÷ 真实良品数量。 | 纳入允许纹理、正常色差和供应商波动;人工复判有分歧的样本单列。 |
| 无效检测与超时 | 未获得有效图像或结果的工件数量及去向,单独统计。 | 不能从评估样本中悄悄删除,也不能默认归为良品来美化成绩。 |
| 剔除正确性 | 按工件 ID 核对判定、PLC 指令、位置与执行反馈。 | 验证连件、间距变化、加减速、重启和执行器故障。 |
| 跨批次表现 | 训练、调参与最终测试按批次或生产时间隔离。 | 不要把同一工件的近重复照片分到训练集和测试集;新配方上线需重新确认。 |
示例:200 件真实不良中漏掉 4 件,漏检率为 2%;800 件真实良品中误剔 16 件,误剔率也是 2%。这仅是计算示例,不代表项目性能,也不能据此承诺百万分之一漏检。